

Una singola macchina avvolgitrice può gestire più prodotti in bobina?
2026-11-10 11:45Una guida pratica per confrontare le differenze tra i prodotti, la configurazione delle macchine, i tempi di cambio formato e il costo totale di produzione, prima di optare per una piattaforma condivisa.
Una macchina avvolgitrice può produrre diversi prodotti in bobina? Sì, ma la condizione non è la somiglianza visiva, né è una questione di opinione.
Due bobine possono sembrare identiche su un disegno eppure richiedere dispositivi di fissaggio, guide per il filo o meccanismi di avvolgimento diversi. Due bobine possono avere lunghezze molto diverse eppure condividere la stessa piattaforma, perché la lunghezza è spesso la variabile che un sistema di bloccaggio ben progettato è già in grado di gestire.
Ciò che determina la risposta è quanto ciascuna differenza di prodotto si discosti dal range di regolazione di una specifica configurazione della macchina, confrontando i singoli elementi uno per uno, non valutandoli a occhio.
Smettetela di chiedere quanti prodotti. Chiedete quante differenze la macchina è in grado di gestire.
La maggior parte delle richieste arriva come conteggio: "abbiamo cinque modelli, una sola macchina può gestirli tutti?" Il conteggio è l'unità di misura sbagliata, perché i prodotti differiscono per grado, non per numero.
Ogni differenza tra due prodotti si traduce in uno dei tre livelli di cambiamento:
Livello del programma.Giri, velocità, punti di riferimento della tensione e schema di avvolgimento, memorizzati per ciascun prodotto e richiamati al momento del cambio formato.
Livello di attrezzaggio.Attrezzature, nidi e piastre di posizionamento vengono sostituiti per ogni prodotto, mentre il riferimento di posizionamento rimane invariato.
Livello strutturale.Guide, sistemi di tensionamento, meccanismi di bloccaggio o sequenza di automazione modificati: la macchina stessa cambia a seconda del prodotto.
Al di sotto di questa, si colloca una quarta possibilità: il requisito non rientra nell'intervallo di validazione della macchina e, in pratica, la soluzione migliore è una macchina separata.
Una macchina non è flessibile quanto lo è nel suo caso migliore. È flessibile quanto lo è nel suo caso peggiore.
Per questo motivo, la valutazione di compatibilità dovrebbe essere effettuata prima del preventivo, non dopo l'acquisto. La differenza più rilevante tra due prodotti determina il livello di difficoltà dell'intero progetto.
Eseguire lo schermo in quattro passaggi
Quattro variabili sono quasi decisive: posizionamento e serraggio, configurazione dei perni, requisiti di avvolgimento e carico con i relativi processi a valle. Confrontatele in quest'ordine e fermatevi al primo passaggio che fallisce: i passaggi successivi non potranno rimediare.
01. Il riferimento di posizionamento è condiviso?
Partiamo dalle superfici di serraggio, dal punto di riferimento e dalla zona di avvolgimento. Un punto di riferimento condiviso con parti di serraggio intercambiabili richiede un cambio di attrezzatura; un punto di riferimento diverso implica la necessità di rielaborare il meccanismo di serraggio stesso; una famiglia di bobine diversa solitamente richiede una macchina diversa. Nessuna modifica del programma e nessuna sostituzione del dispositivo di fissaggio risolverà un'incongruenza del punto di riferimento.
02. È possibile sostituire gli utensili senza modificare tale riferimento?
In caso affermativo, la coppia è fattibile a livello di attrezzatura. La configurazione dei pin viene decisa qui: un layout identico non richiede altro che una modifica del programma, lo stesso passo con lunghezze dei pin diverse comporta normalmente la sostituzione della piastra o del nido, mentre un passo o un layout di file diverso implica una piastra di posizionamento riprogettata. La stessa logica si applica ai nidi di carico e alle pinze. Ciò che conta ora non è se si può fare, ma quanti pezzi vengono sostituiti, in quale ordine e come viene verificata la correttezza della sostituzione prima del primo pezzo funzionante.
03. Entrambi i prodotti funzionano all'interno di un intervallo di avvolgimento validato?
Confrontate la gamma di fili, il numero di spire, la tensione e la stratificazione. Guide o ugelli diversi possono comunque richiedere un cambio di attrezzatura; un secondo sistema di tensione o una diversa geometria della guida sono invece di natura strutturale, a prescindere da quanto suggerito dai disegni. E se i due prodotti seguono percorsi produttivi diversi – sequenze di saldatura, inserimento o collaudo differenti – si tratta di una decisione relativa a una macchina diversa, non a un'attrezzatura.
04. Il tempo di commutazione moltiplicato per la frequenza di commutazione consuma la capacità che state acquistando?
Una macchina compatibile che perde la maggior parte di un turno a ogni cambio non sta risparmiando capacità, ma sta semplicemente spostando la perdita in un punto meno visibile. Se questo passaggio fallisce, una macchina condivisa potrebbe comunque essere l'acquisto giusto, ma deve essere giustificato dall'investimento e dalla flessibilità, non dalla produttività.
Due avvertenze sono valide in tutto il testo. Il confine tra un livello e l'altro è specifico della macchina: è determinato dalla corsa di regolazione, dalla ripetibilità e dal campo di misura validato di una particolare configurazione, e viene confermato in fase di revisione tecnica anziché essere dedotto da un disegno. Inoltre, l'entità di una differenza non predice il suo livello: una piccola variazione del passo dei perni può richiedere una nuova piastra di posizionamento, mentre una variazione maggiore della lunghezza della bobina può essere assorbita dallo stesso dispositivo di fissaggio.
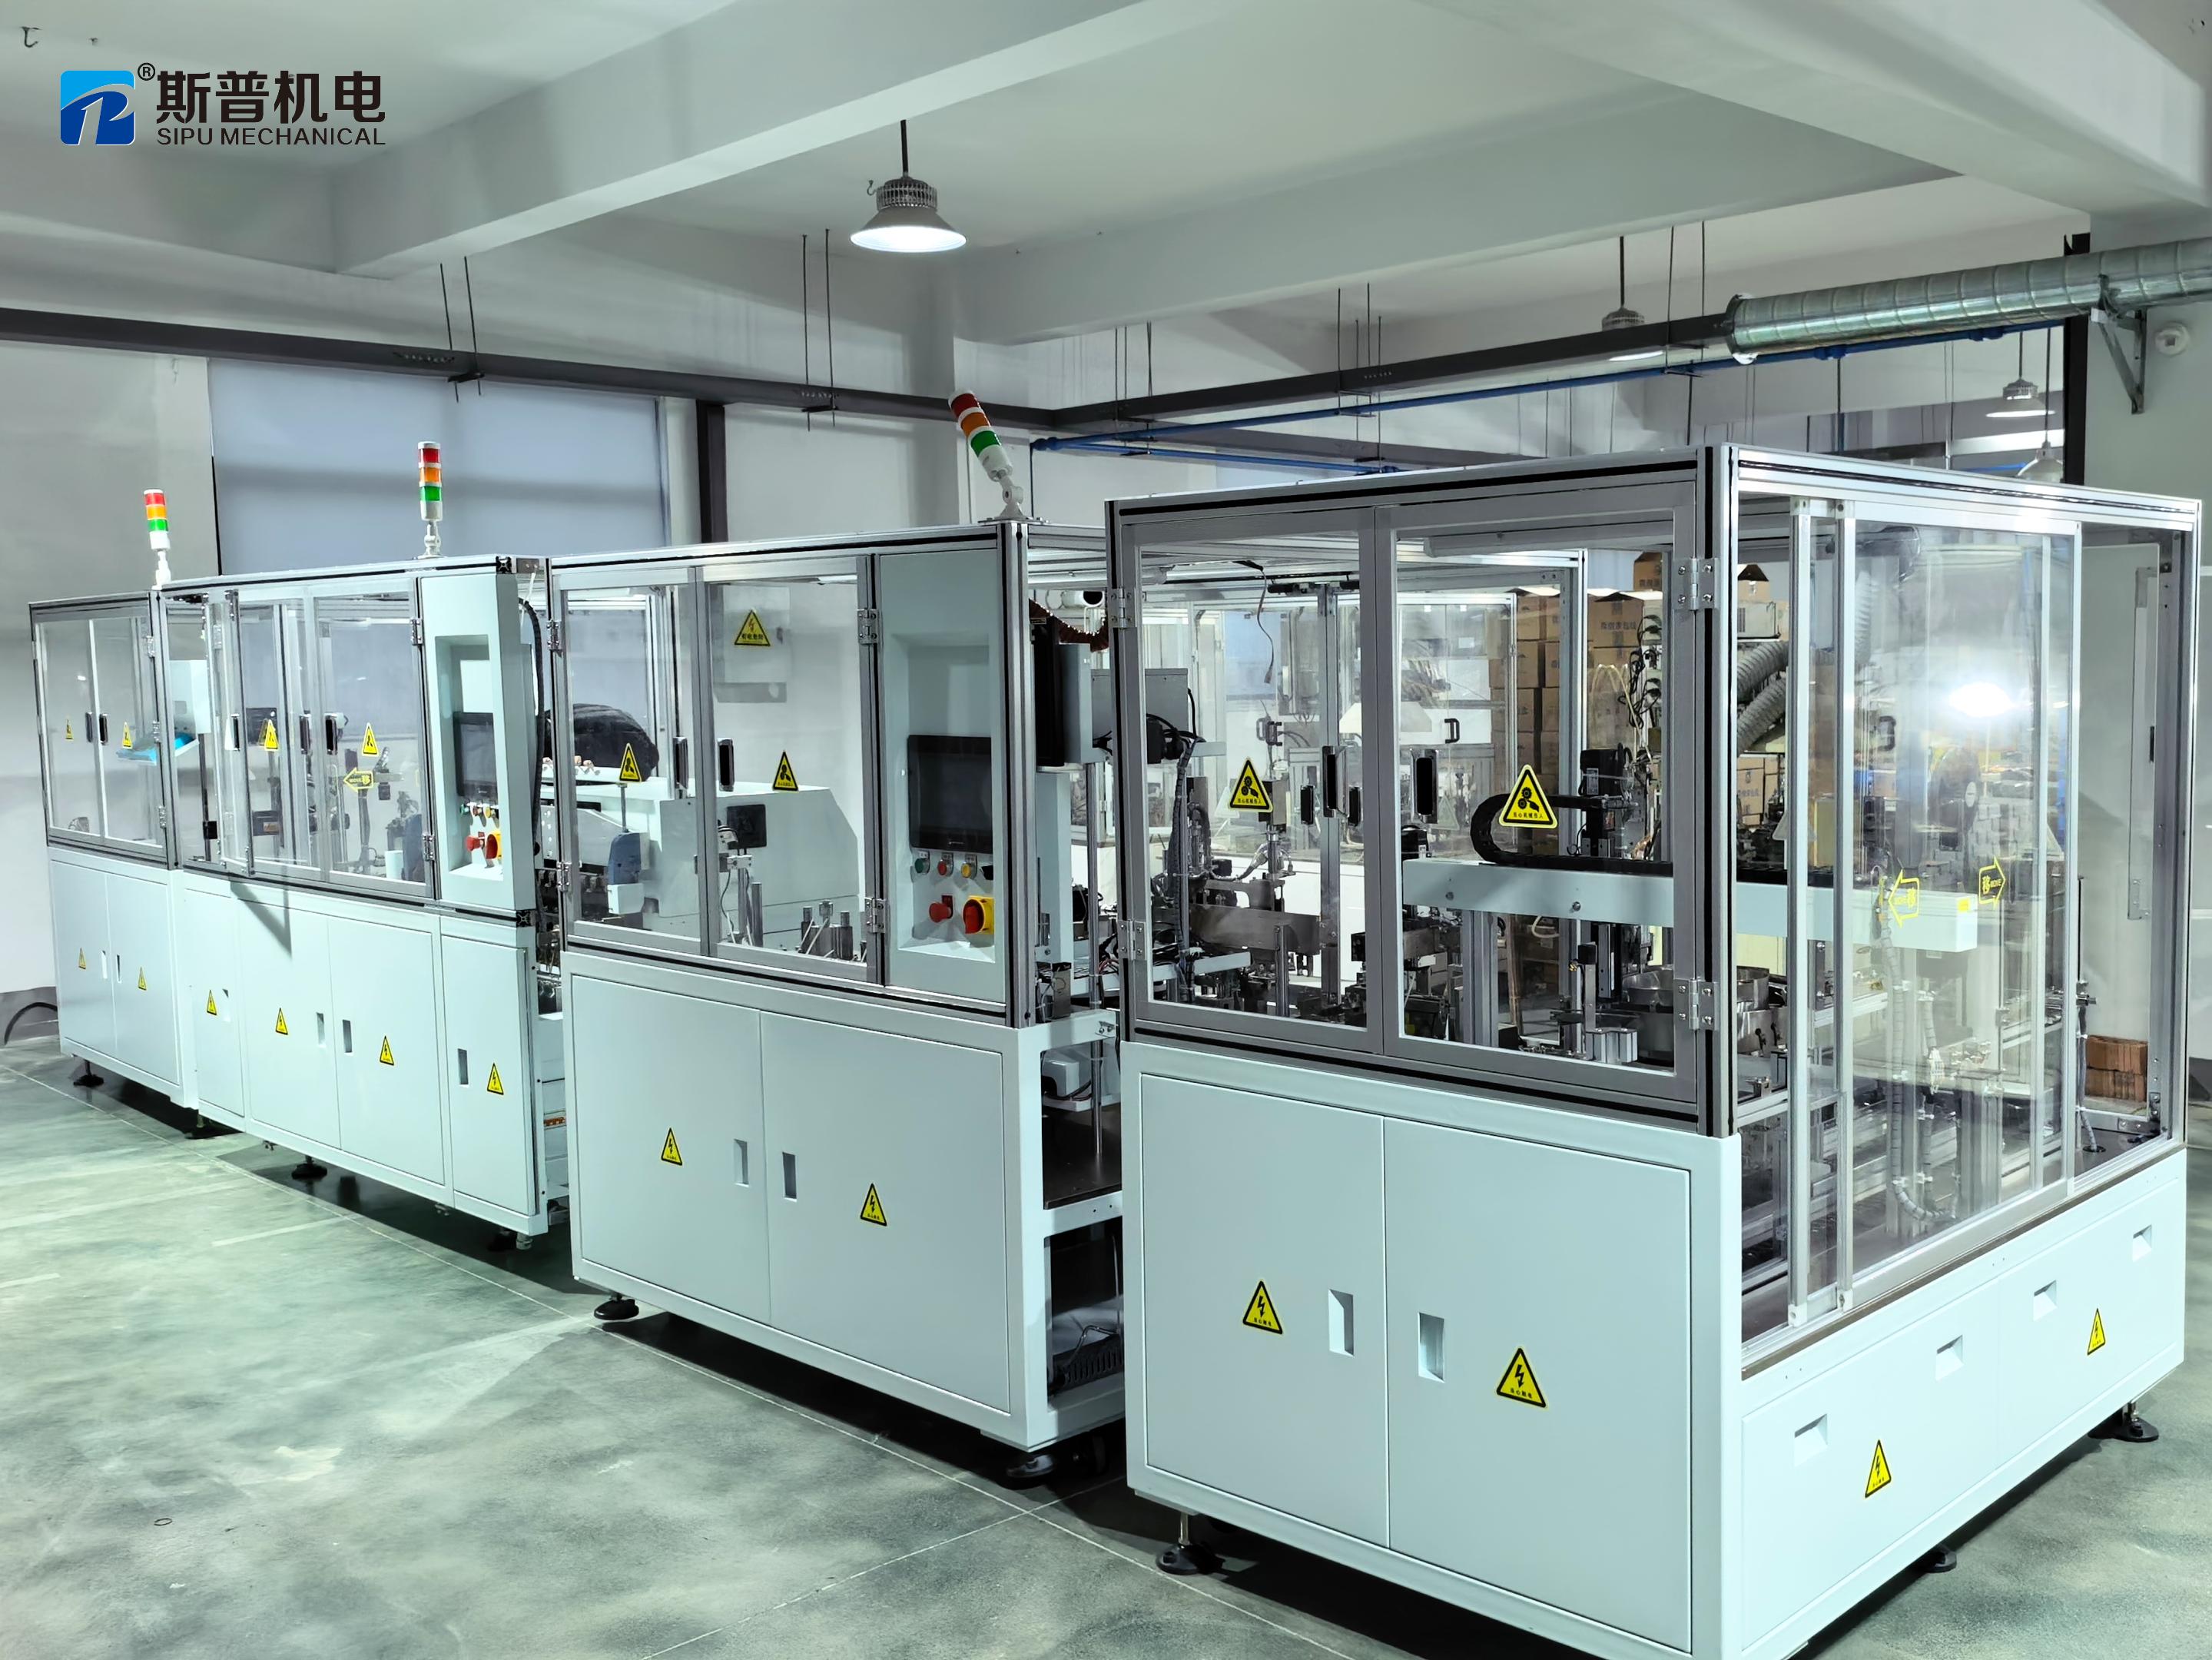
Tabella — Struttura dei costi di una piattaforma condivisa rispetto a due macchine dedicate.
| fattore di costo | Una macchina multiprodotto | Due macchine dedicate |
| Iniziale iniziale | Minore quando una piattaforma viene riutilizzata; maggiore quando una seconda struttura viene integrata nella stessa struttura portante. | Superiore — due sistemi completi |
| superficie calpestabile | Un unico ingombro della macchina, più lo spazio per gli utensili. | Due impronte |
| Utensili | Diversi set intercambiabili per contenere e mantenere | Un set per prodotto |
| Cambio | Sostituzione degli apparecchi, richiamo del programma, conferma del primo articolo | Non applicabile nella produzione di routine |
| Pianificazione | Entrambi i prodotti attingono a un unico pool di capacità | Indipendente, per macchina |
| capacità effettiva | Ridotto dalle ore di cambio turno | Completo, per macchina |
Il confronto che conta, quindi, non è il prezzo di acquisto, bensì il costo totale di proprietà sull'intero ciclo produttivo:
Investimento in attrezzature + set di utensili + perdite dovute ai cambi di produzione + costi operativi, rapportati alla capacità produttiva effettivamente necessaria.
Vale la pena descrivere chiaramente uno scenario, perché si ripete. Un produttore acquista un'unica macchina altamente personalizzata per evitare un secondo acquisto. Ogni cambio di configurazione occupa quasi un turno e deve essere seguito da prove su pezzi e dall'approvazione del primo campione. La macchina trascorre la settimana in fase di riconfigurazione anziché in produzione, e il suo utilizzo finisce per essere inferiore a quello di due macchine più semplici, mentre la flessibilità che giustificava l'acquisto non viene mai sfruttata. L'attrezzatura è performante. La pianificazione, invece, non lo è.
Cosa conferma SIPU prima di quotare una macchina condivisa
La nostra posizione in questo caso è volutamente restrittiva: non pubblichiamo una tolleranza universale per la differenza tra due bobine. Un valore del genere non esiste e, se esistesse, diventerebbe una clausola contrattuale che nessuno potrebbe rispettare. Ciò che possiamo dichiarare con precisione è la valutazione, ed è questo che mettiamo per iscritto.
Prima di formulare un preventivo per un progetto multiprodotto, vengono confermati quattro aspetti specifici relativi alla coppia di prodotti:
1. Confronto di riferimento
Il punto di riferimento rispetto al quale è posizionato ciascun prodotto e se i due coincidono. Questo determina se il progetto si trova al livello degli utensili o al di sopra di esso.
2. Concetto di allestimento e sequenza di cambio.
Quanti componenti vengono sostituiti, in quale ordine, quali possono essere regolati anziché sostituiti e come viene verificata la sostituzione prima della ripresa della produzione.
3. Parametri di avvolgimento validati
Gamma di fili, impostazioni di tensione e schema di stratificazione per ciascun prodotto, verificati rispetto al campo operativo validato della macchina anziché a quello nominale.
4. Piano del primo articolo
Cosa viene misurato sui primi pezzi di ciascun prodotto dopo un cambio di produzione e quale risultato autorizza l'approvazione del lotto.
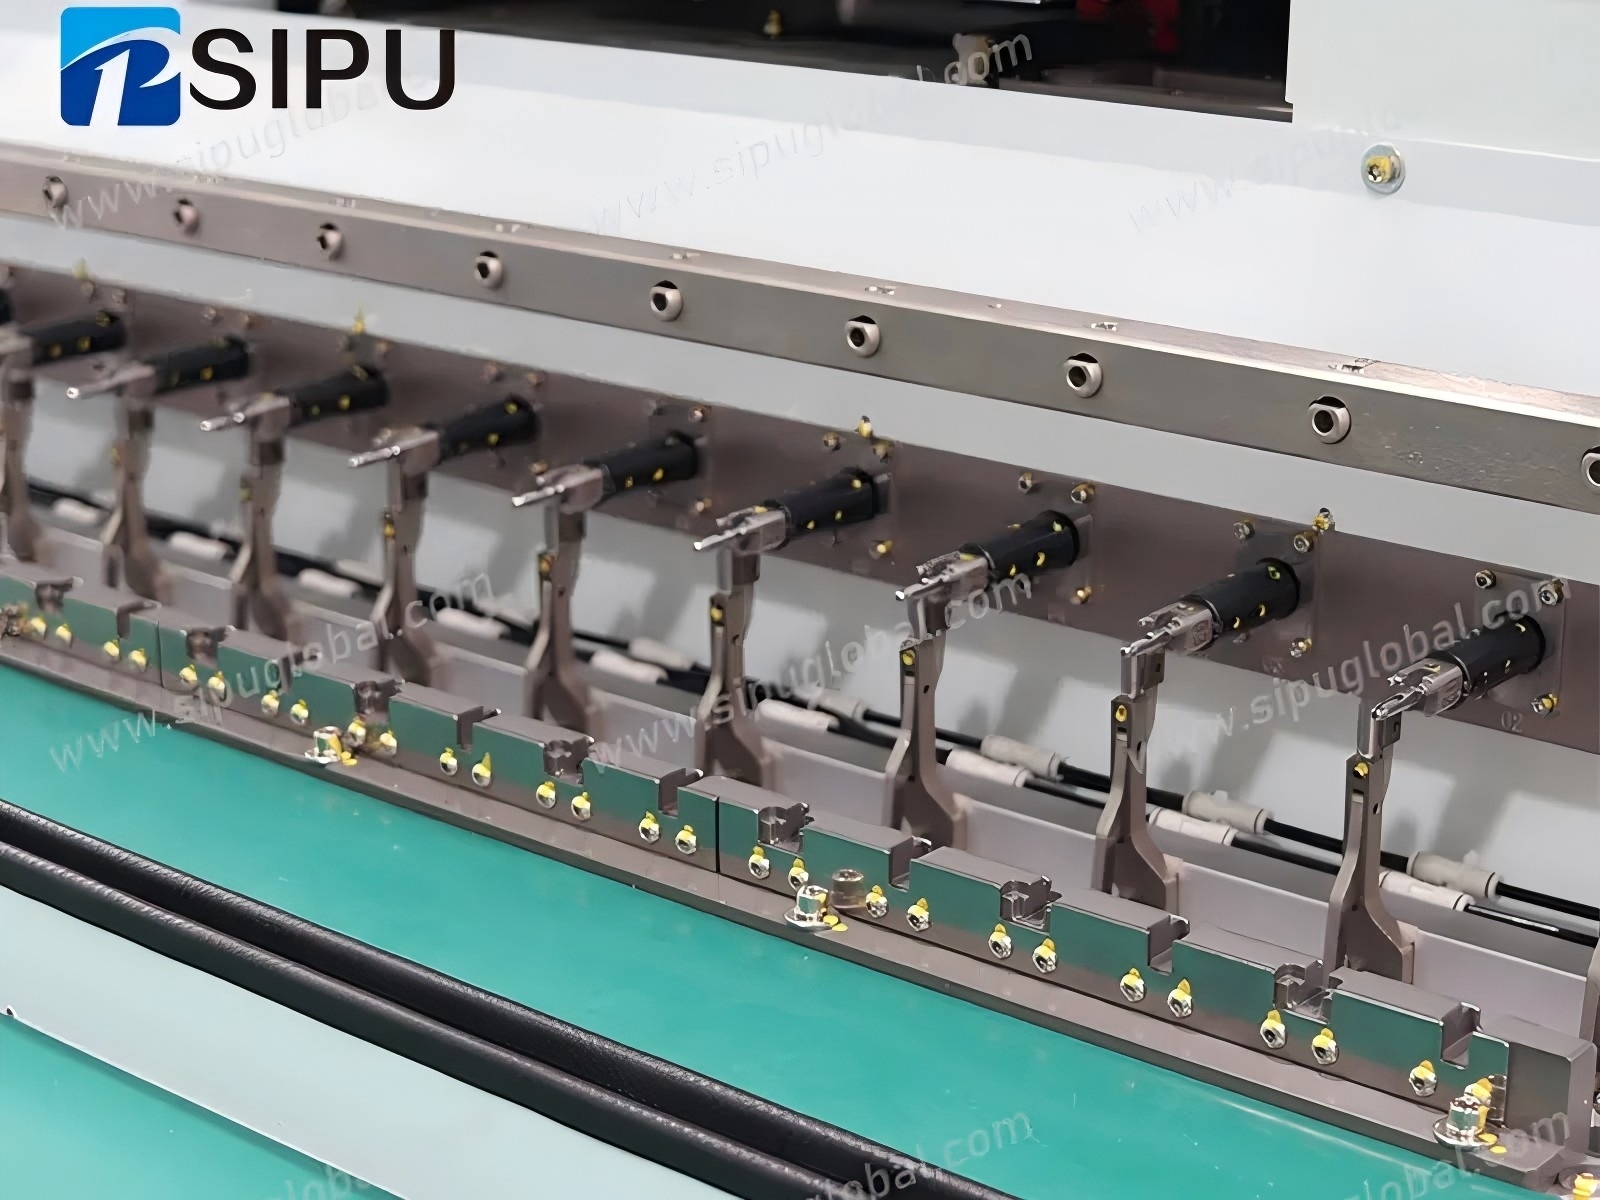
Queste valutazioni si basano su avvolgimenti multi-mandrino da 6 a 32 mandrini, filo smaltato da 0,02 mm, controllo della tensione servoassistito a ±0,5 g, guide del filo sagomate con un raggio d'arco di R ≥ 5 mm e crogioli di saldatura controllati da PID mantenuti entro ±2 °C, configurati come macchine autonome o linee collegate per avvolgimento, saldatura, inserimento dei pin, avvolgimento del nastro e collaudo. Il programma per le bobine dei relè per il settore automobilistico è una configurazione tipica di questo tipo.
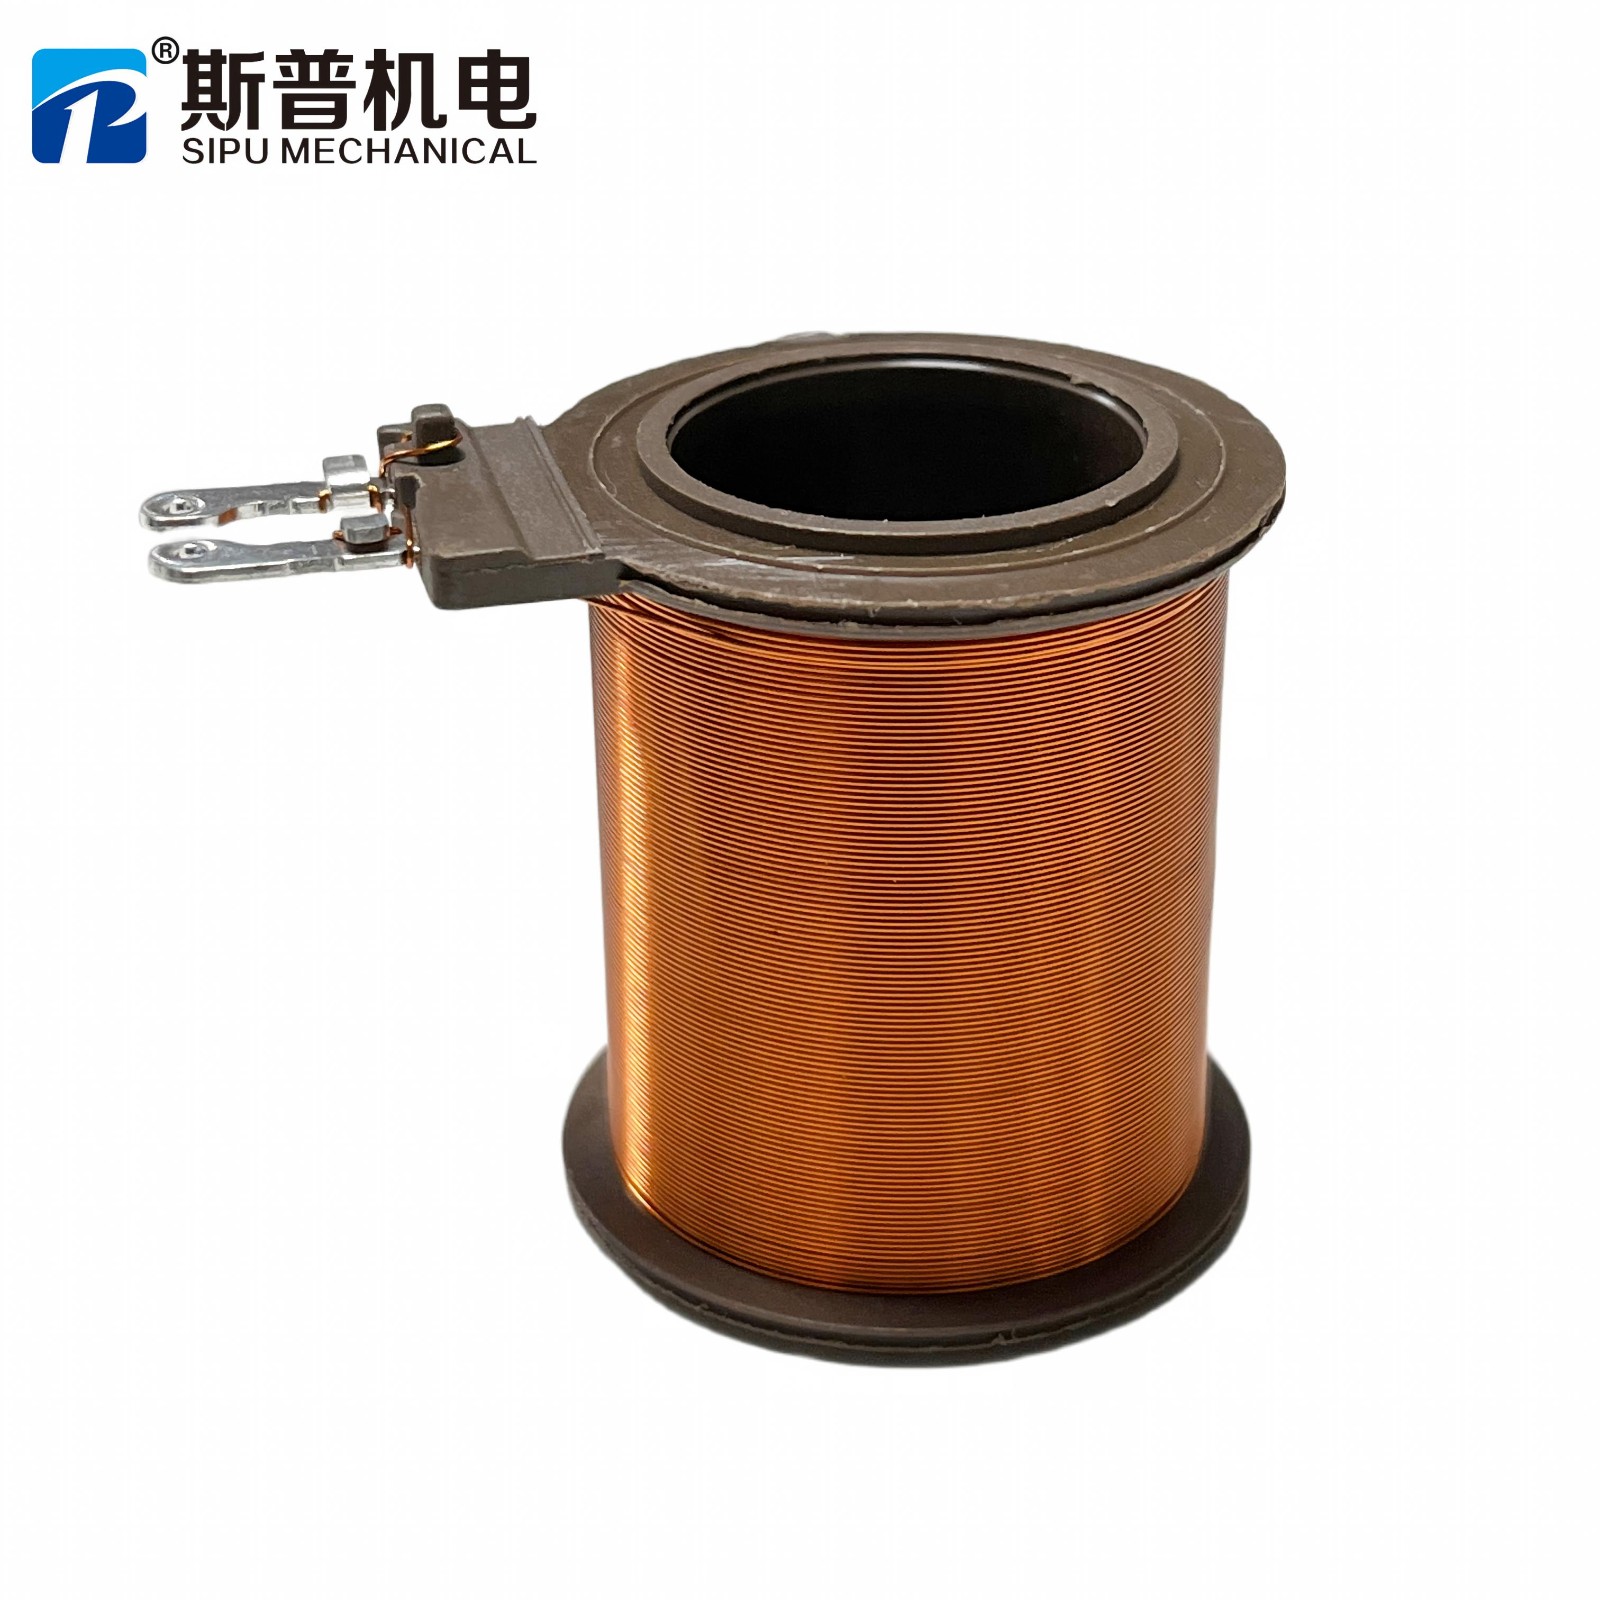
Modello di bobina A
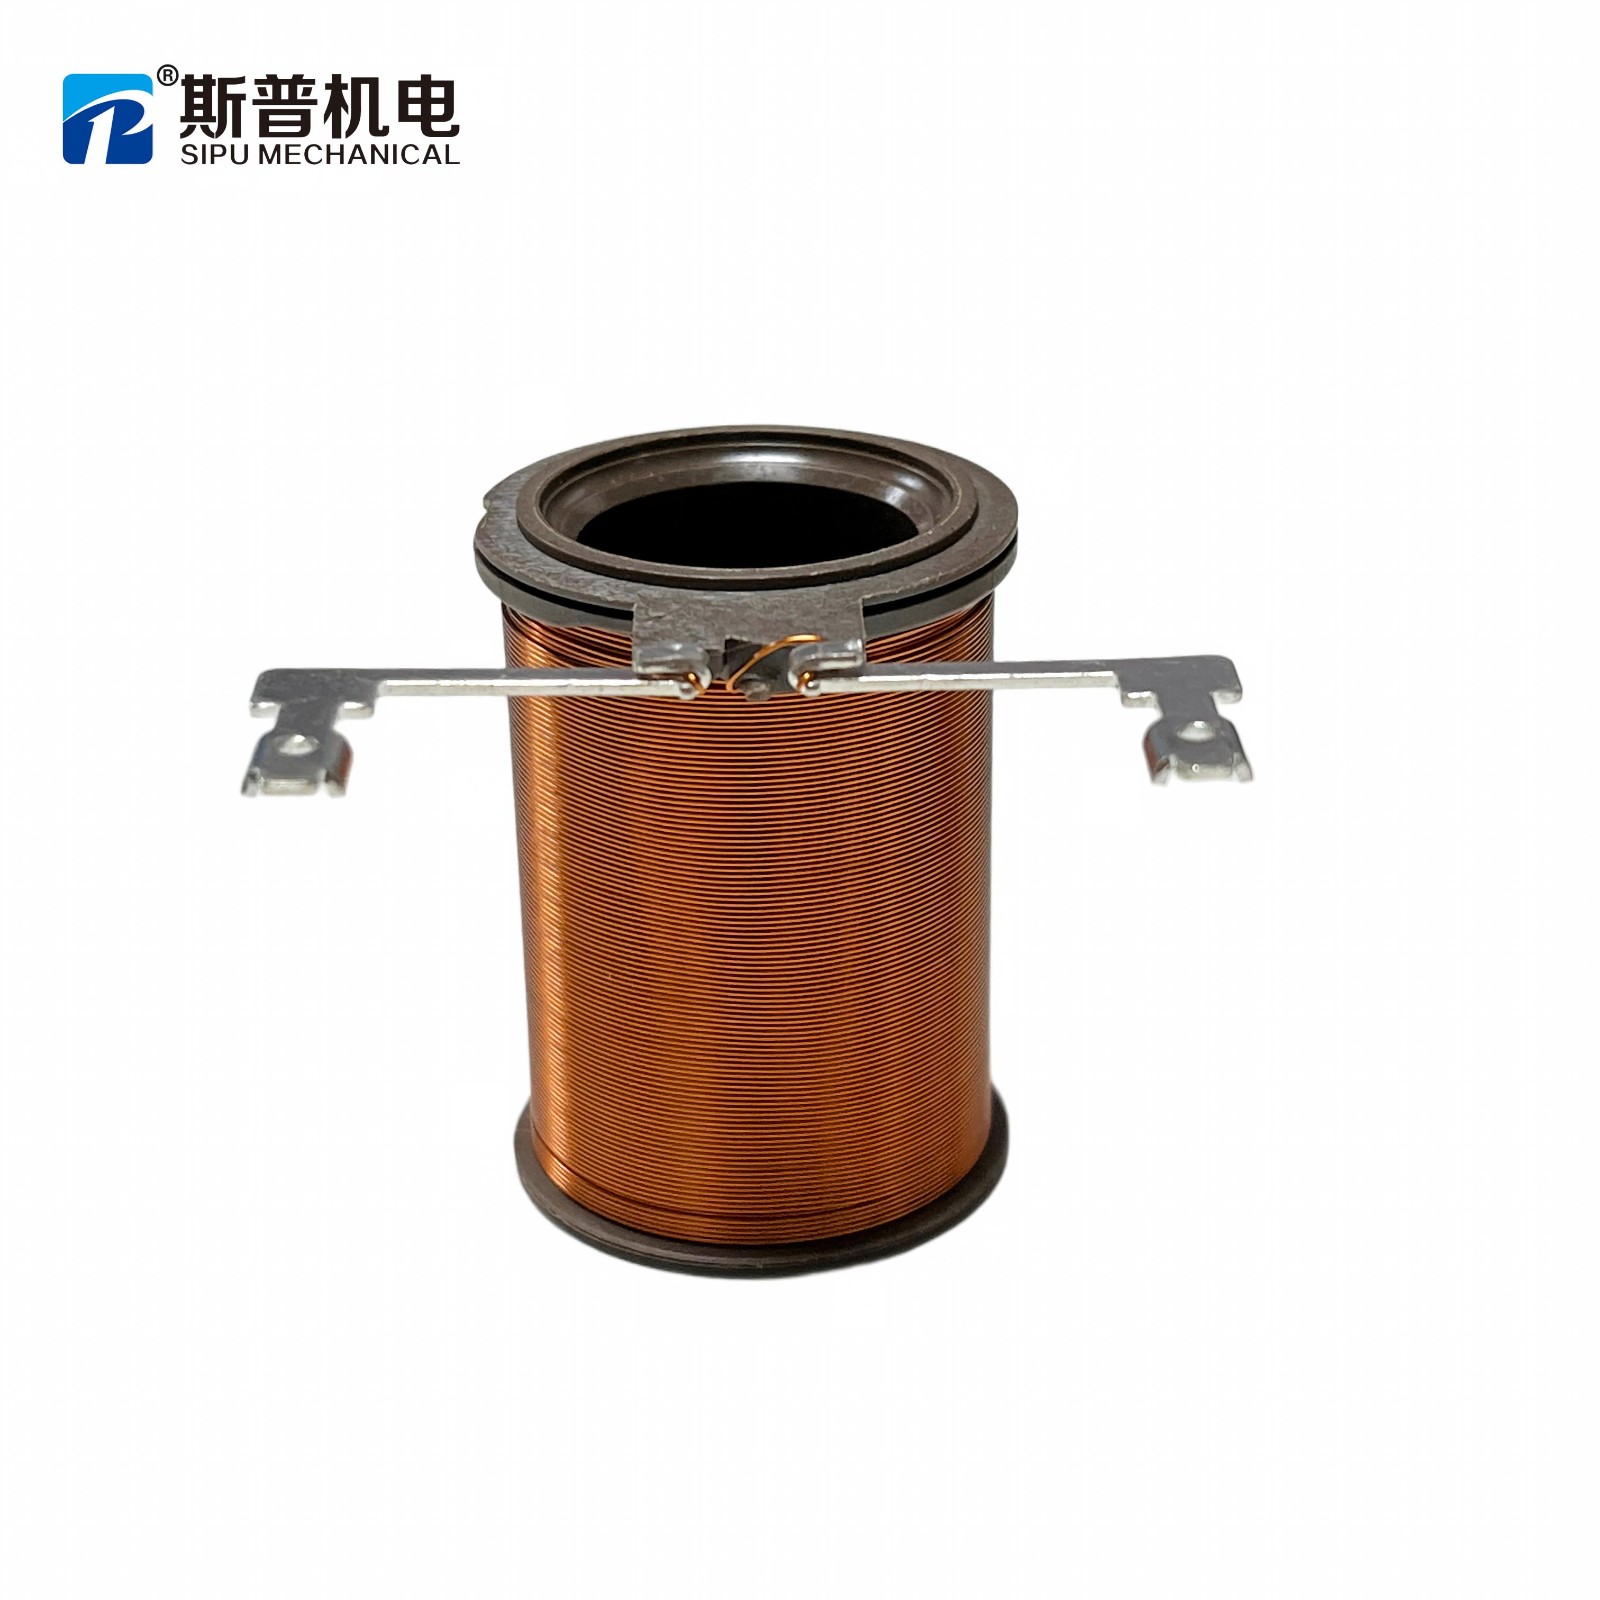
Modello di bobina B
Due modelli di bobina, una macchina avvolgitrice SIPU: cambio formato tramite sostituzione del dispositivo di fissaggio e richiamo del programma.
Dove di solito si trova la risposta
In pratica, la maggior parte delle richieste relative a due prodotti si risolve in uno dei tre seguenti esiti: condivisione con modifiche al programma e agli strumenti; condivisione solo dopo una modifica strutturale il cui costo e la cui stabilità vengono valutati separatamente; oppure acquisto di due macchine e cessazione del pagamento per una flessibilità che il programma non utilizzerà mai.
L'errore che costa di più non è scegliere il risultato sbagliato, bensì scegliere il primo risultato senza aver prima stabilito quale sia quello applicabile.
La versione breve
Una singola macchina avvolgitrice può gestire diversi prodotti in bobina. Ciò che non può fare è assorbire differenze illimitate. Acquistare bene significa stabilire, coppia per coppia, quali differenze risiedono a livello di programma, quali a livello di attrezzatura e quali richiedono una macchina diversa, per poi confrontare il costo totale anziché il prezzo di acquisto.
Inviate due serie di disegni o due campioni. Vi forniremo una valutazione scritta della compatibilità (condivisione, condivisione con attrezzature o macchine separate) insieme alla sequenza di cambio formato per ciascun caso.
Domande che ci vengono poste prima di un preventivo
1. Due modelli condividono la stessa disposizione dei pin ma differiscono nella lunghezza dei pin. Quanto lavoro di cambio formato è necessario?
Solitamente si tratta di una modifica a livello di attrezzatura: la piastra di posizionamento rimane invariata, mentre la parte di serraggio o il supporto vengono sostituiti e il programma di produzione viene richiamato. I tempi di intervento vengono calcolati in base alla configurazione specifica, poiché dipendono dal numero di componenti da sostituire e dal controllo del primo pezzo richiesto, e non da una cifra di catalogo.
2. Una macchina può gestire due prodotti contemporaneamente alla massima produzione?
No. Il cambio formato consuma tempo attingendo alla stessa capacità produttiva, quindi la questione da considerare in fase di pianificazione è quanti cambi formato sono previsti a settimana, moltiplicato per la durata di ciascuno. Se la domanda complessiva satura la macchina, una seconda macchina rappresenta l'opzione più economica, a prescindere dal confronto dei prezzi di acquisto.
3. Se le bobine hanno larghezze diverse, è da escludere l'utilizzo di una macchina condivisa?
Non necessariamente. La larghezza è spesso la variabile su cui un sistema di bloccaggio può spostarsi senza modificare il riferimento di posizionamento. Ciò che determina se la zona di avvolgimento e le posizioni dei perni rimangono all'interno dello stesso intervallo validato al variare della larghezza è determinante.
4. Di cosa avete bisogno per poter rispondere in merito ai miei prodotti?
Disegni o campioni, dimensioni della bobina, disposizione dei pin, specifiche del filo, numero di spire e requisiti di tensione, volume previsto per modello e le fasi successive: saldatura, inserimento dei pin, collaudo. Con questi elementi, la serigrafia si configura come una revisione del progetto piuttosto che come una prova.
5. Una macchina flessibile è sempre la scelta più economica?
No. Il costo totale comprende investimenti, attrezzature, perdite dovute ai cambi di produzione e la capacità effettivamente necessaria. La flessibilità è un investimento valido solo se il mix di prodotti cambia con una frequenza tale da giustificarne l'utilizzo; altrimenti, si tratta di capacità produttiva pagata ma mai sfruttata.
Xiamen Sipu Mechanical Co., Ltd. offre apparecchiature per l'avvolgimento, la saldatura, l'inserimento di pin e l'avvolgimento di nastri, nonché linee integrate per la produzione di bobine. Questa guida descrive un metodo di valutazione; le effettive capacità vengono confermate per ciascuna configurazione della macchina e coppia di prodotti in fase di revisione tecnica.